In het kort: standaardwerk is de huidige beste manier om een taak op een werkplek uit te voeren, vastgelegd zodat iedereen het op dezelfde manier doet. In lean heeft standaardwerk drie elementen: de takttijd (het tempo dat de klant vraagt), de werkvolgorde (de volgorde van de handelingen van de operator) en het standaard onderhanden werk (de minimale hoeveelheid materiaal op de werkplek). Het is geen vaste regel maar een vertrekpunt: vindt het team een betere manier, dan verandert de standaard en wordt dat het nieuwe vertrekpunt.
Wat is standaardwerk?
Standaardwerk is een van de fundamenten van lean en van het Toyota Production System waar lean uit voortkomt. Het idee is eenvoudig: voor elke terugkerende taak is er een beste manier die we vandaag kennen, en die manier wordt vastgelegd en gevolgd door iedereen die de taak uitvoert. Doen drie operators in drie ploegen dezelfde taak op drie manieren, dan krijg je drie kwaliteitsniveaus, drie cyclustijden en geen idee welke methode de beste is.
Standaardwerk lost twee problemen tegelijk op. Het resultaat wordt voorspelbaar, omdat de werkwijze niet meer afhangt van wie er dienst heeft. En verbeteren wordt mogelijk, omdat je een verandering kunt vergelijken met een bekend vertrekpunt. Het bekende lean-principe luidt: zonder standaard geen verbetering. Weet niemand wat de normale manier is, dan kan ook niemand zeggen of een nieuwe manier beter is.
Een veelgehoord misverstand is dat standaardwerk betekent dat er van bovenaf starre regels worden opgelegd. In goede lean-praktijk is het andersom. De mensen die het werk doen, schrijven mee aan de standaard en worden geacht hem ter discussie te stellen.
Wat zijn de drie elementen van standaardwerk?
Klassiek standaardwerk beschrijft een werkplek of lijn met drie elementen. Elk element beantwoordt een andere vraag.
| Element | Welke vraag beantwoordt het? | Voorbeeld |
|---|---|---|
| Takttijd | In welk tempo moeten we produceren om aan de vraag van de klant te voldoen? | Beschikbare tijd per ploeg 27.000 seconden, vraag 450 stuks per ploeg: takttijd 60 seconden per stuk. |
| Werkvolgorde | In welke volgorde voert de operator de handelingen uit, en hoe lang duurt elke handeling? | 1. Behuizing uit het rek pakken (4 s). 2. In de mal leggen (3 s). 3. Vier schroeven plaatsen (18 s). 4. Aandraaien met de momentschroevendraaier (12 s). 5. Controleren en op de band zetten (6 s). Totaal 43 seconden, binnen de takt. |
| Standaard onderhanden werk | Hoeveel materiaal moet er op de werkplek zijn om het werk zonder wachten te laten doorlopen? | Eén behuizing in de mal, één klaar product op de band, één bak schroeven binnen handbereik. Geen stapels halffabricaat. |
De takttijd wordt berekend, niet gemeten: het is de beschikbare productietijd gedeeld door de vraag van de klant in die periode. De cyclustijd is hoe lang het werk werkelijk duurt. Is de cyclustijd van een werkplek langer dan de takt, dan kan de lijn het niet bijhouden; is hij veel korter, dan is er ruimte om werk samen te voegen. In de werkvolgorde zit de kennis van de operator: de volgorde van de handelingen doet er vaak net zoveel toe als de handelingen zelf. Het standaard onderhanden werk voorkomt zowel stilstand door tekort aan onderdelen als overproductie (stapels voor de volgende werkplek).
Wat is het verschil tussen standaardwerk, een werkinstructie en een SOP?
De drie termen worden vaak door elkaar gebruikt, maar ze beschrijven verschillende niveaus. De tabel laat het verschil in focus zien.
| Aspect | Standaardwerk | Werkinstructie | SOP |
|---|---|---|---|
| Hoofdvraag | Welke volgorde, in welk tempo, met hoeveel materiaal? | Hoe voer ik deze stap goed uit? | Welk proces volgen we en wie is verantwoordelijk? |
| Belangrijkste lezer | Teamleider, engineer, verbeterteam | Operator op de werkplek | Iedereen in het proces, auditor |
| Detailniveau | Handelingen en tijden per werkplek | Elke stap met aandachtspunten, foto's en controles | Processtappen, rollen, registraties |
| Typische aanleiding voor een wijziging | Nieuwe takt, lijnbalancering, kaizen | Betere methode, klacht, nieuw onderdeel | Wijziging in proces of regelgeving |
In de praktijk sluiten ze op elkaar aan. De SOP beschrijft het proces op hoger niveau, het standaardwerk legt de volgorde en tijden per werkplek vast en de werkinstructie toont de operator elke stap met zijn aandachtspunten. Veel bedrijven houden het standaardwerk bij als blad voor de teamleider en gebruiken de werkinstructie als de versie die de operator echt ziet. Belangrijk is dat beide dezelfde volgorde beschrijven.
Hoe schrijf je standaardwerk voor een werkplek?
Standaardwerk schrijven is vooral kijken. De stappen hieronder werken voor de meeste assemblage- en machinewerkplekken.
- Bereken de takttijd. Neem de beschikbare werktijd per ploeg (zonder pauzes en geplande stops) en deel die door de vraag van de klant per ploeg. Dat is het tempo dat de werkplek moet halen.
- Kijk een aantal keer mee. Kijk hoe ervaren operators de taak een aantal cycli achter elkaar uitvoeren, als het kan in verschillende ploegen. Schrijf elke handeling op en meet hem met een stopwatch. Noteer waar mensen van elkaar verschillen.
- Kies de beste huidige volgorde. Kies samen met de operators de volgorde en methode die het beste resultaat geeft met de minste moeite en wachttijd. Schrap stappen die niets toevoegen, zoals zoeken of lopen voor gereedschap.
- Leg het standaard onderhanden werk vast. Bepaal hoeveel onderdelen, in welke positie, op de werkplek moeten liggen om het werk te laten doorlopen. Markeer de plekken, bijvoorbeeld met vloer- of tafelmarkering.
- Voeg de aandachtspunten toe. Schrijf per stap op wat hem goed maakt: het aanhaalmoment, de oriëntatie, de visuele controle. Die aandachtspunten maken van een volgorde een bruikbare werkinstructie.
- Probeer het uit en stel bij. Laat een operator een paar ploegen volgens de nieuwe standaard werken, vergelijk de cyclustijd met de takt en pas aan wat in de praktijk niet werkt.
- Publiceer het op de werkplek. Maak de standaard zichtbaar waar het werk gebeurt, met versie en datum, en leer iedereen die op de werkplek werkt de nieuwe werkwijze aan.
In onze gids werkinstructie maken lees je meer over stap 5 en 7: hoe je stappen formuleert, waar je foto's gebruikt en hoe je een instructie test met een nieuwe operator.
Hoe houd je standaardwerk levend?
Een standaard die aan de muur hangt maar niet meer wordt gevolgd, is erger dan geen standaard, want hij geeft schijnzekerheid. Standaardwerk levend houden is een cyclus in drie delen:
- Observeren. Teamleiders kijken regelmatig mee hoe het werk wordt gedaan en vergelijken dat met de standaard. Een afwijking is geen reden om de operator iets te verwijten, maar een vraag: is de standaard fout, onduidelijk of onbekend?
- Verbeteren. Vinden operators een betere manier, of blijkt uit een afwijking dat de standaard niet werkt, dan test het team de verbetering. Ook een andere takttijd (meer of minder vraag) is een reden om het werk opnieuw te verdelen.
- Nieuwe versie. Werkt de verbetering, dan wordt de standaard bijgewerkt, hoort iedereen wat er is veranderd en wordt de oude versie ingetrokken. Op de werkplek mag maar één versie in gebruik zijn.
Bij dat laatste gaat papier meestal mis. Geprinte bladen worden gekopieerd, blijven in laatjes liggen en worden op de ene lijn vervangen en op de andere niet. Met versiebeheer ziet elke operator de actuele standaard en kun je achteraf nog zien welke versie op een bepaalde dag in gebruik was.
Wat is leader standard work?
Leader standard work past hetzelfde idee toe op teamleiders, ploegleiders en managers. In plaats van te reageren op alles wat langskomt, volgen ze een vaste routine: bijvoorbeeld een dagelijkse ronde over de lijn op vaste tijden, bij een paar werkplekken het werk vergelijken met het standaardwerk, een korte teamstart over problemen en een wekelijkse check van de verbeteracties. Het doel is geen controle om de controle. Standaarden op de werkvloer blijven alleen levend als iemand er werk van maakt, en leader standard work maakt dat onderdeel van het werk in plaats van iets voor als er tijd over is.
Standaardwerk in de praktijk met digitale werkinstructies
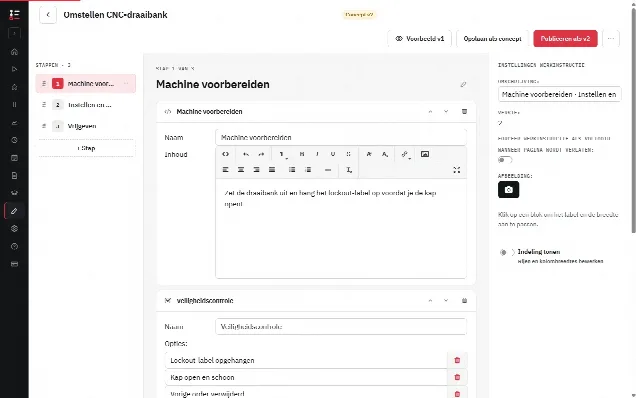
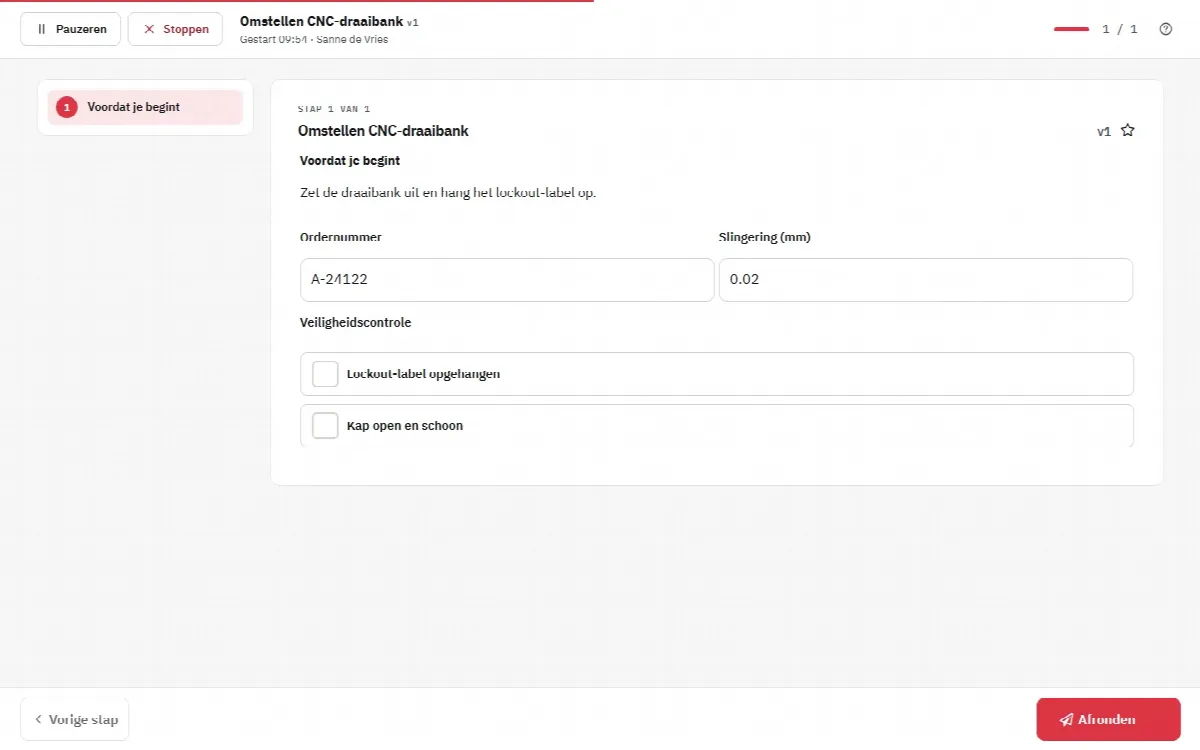
De Work Instruction App rekent geen takttijden uit en balanceert geen lijnen, maar is wel een praktische manier om de werkvolgorde en de aandachtspunten naar de werkplek te brengen. Je bouwt de volgorde als stappen in de editor in de browser, één handeling per stap, met een foto of kort filmpje van het juiste resultaat en de aandachtspunten als tekst. Controles die niet overgeslagen mogen worden, maak je een vinkje of getalveld dat als Verplicht is gemarkeerd, zodat Volgende pas werkt als het is ingevuld.
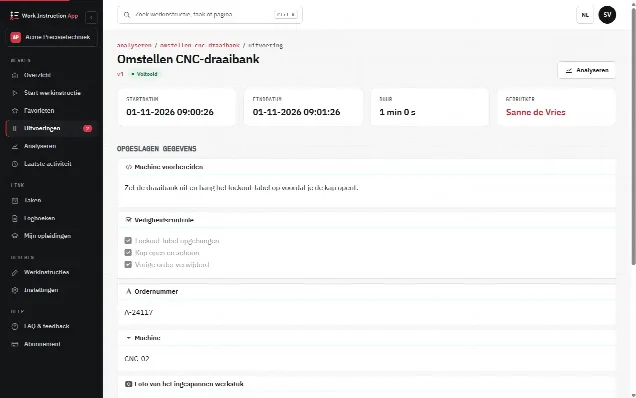
Operators starten de instructie op de werkplek vanuit het overzicht of door een QR-code of NFC-tag te scannen. Elke uitvoering legt vast wie hem deed, de begin- en eindtijd, de duur en de gebruikte versie, zodat een teamleider tijdens een ronde de afgeronde uitvoeringen per werkinstructie, gebruiker en periode kan openen.
Verbetert de standaard, dan pas je het concept aan en publiceer je het als nieuwe versie (v1, v2 enzovoort). Vanaf dat moment voert iedereen de nieuwe versie uit, en oudere versies blijven herleidbaar. Dat is precies de cyclus van observeren, verbeteren en nieuwe versie die standaardwerk levend houdt. Op de pagina over productie zie je hoe dat werkt voor productieteams.
Waar begin je?
Kies één werkplek waar de resultaten verschillen per ploeg of operator. Bereken de takttijd, kijk een paar keer mee met de mensen die het werk doen en spreek samen één volgorde met aandachtspunten af. Zet die als werkinstructie met versie op de werkplek, kijk na twee weken of hij wordt gevolgd en wat beter kan, en publiceer de volgende versie. Eén levende standaard leert een team meer over standaardwerk dan een map vol bladen die niemand gebruikt.