Kort gezegd: SMED (Single-Minute Exchange of Die) is een methode van Shigeo Shingo om omsteltijd te verkorten door zoveel mogelijk werk te doen terwijl de machine nog draait. Dat werkt alleen op basis van een vaste omstelinstructie: een volgorde die iedereen volgt, met de instellingen per product als getallen, een eerste-stukcontrole en een vrijgave. Zonder die standaard kun je de omstelling niet meten, en wat je niet meet, verbeter je niet.
Wat is SMED?
SMED staat voor Single-Minute Exchange of Die, vrij vertaald: matrijswissel in minuten. Shigeo Shingo ontwikkelde de methode in zijn werk met Japanse fabrikanten, waaronder Toyota, en beschreef haar in zijn boek A Revolution in Manufacturing: The SMED System. Met "single-minute" bedoelde hij minuten in één cijfer: een omstelling van minder dan tien minuten. Dat doel haal je niet altijd, maar de denkwijze werkt voor elke omstelling, of het nu gaat om een persgereedschap, een vullijn, een spuitgietmatrijs, een drukplaat of een verpakkingsformaat.
De omsteltijd is meestal de tijd van het laatste goede product van de vorige order tot het eerste goede product van de volgende order, op normale snelheid. Die definitie is belangrijk: ook het bijstellen en de proefproducten na de herstart tellen mee, en juist daar verdwijnt vaak de meeste tijd.
Wat is het verschil tussen interne en externe omsteltijd?
De kern van SMED is het onderscheid tussen twee soorten werk:
- Intern omstellen kan alleen als de machine stilstaat: het oude gereedschap demonteren, het nieuwe monteren, de aanslagen instellen.
- Extern omstellen kan terwijl de machine de vorige order nog draait: gereedschap ophalen, voorverwarmen, materiaal klaarzetten, papieren controleren.
Op veel werkvloeren gebeurt extern werk tijdens de stilstand, simpelweg omdat niemand het vooraf heeft gepland. Iemand loopt pas naar het gereedschapsmagazijn als de machine al stilstaat, of zoekt de juiste sleutel. De tabel geeft typische voorbeelden.
| Activiteit | Vaak gedaan als | Kan worden | Hoe |
|---|---|---|---|
| Volgend gereedschap of matrijs ophalen | Intern | Extern | Gereedschap op een kar naast de machine voordat de laatste order klaar is |
| Sleutels, bouten en klemmen zoeken | Intern | Extern | Vaste omstelset, afgevinkt in de voorbereidingschecklist |
| Matrijs voorverwarmen | Intern | Extern | Voorverwarmen op een apart station terwijl de machine draait |
| Materiaal, etiketten en verpakking klaarzetten | Intern | Extern | Materiaal bij de lijn, gecontroleerd tegen de order |
| Instellingen voor het nieuwe product opzoeken | Intern | Extern | Instellingen per product als getallen in de instructie |
| Machine vergrendelen (LOTO) | Intern | Intern | Blijft intern; maak het een verplichte stap en sla het nooit over |
| Gereedschap demonteren en monteren | Intern | Intern, korter | Snelspanners, standaard hoogtes, geleidepennen |
| Proefdraaien en bijstellen | Intern | Intern, korter | Vaste referentieposities in plaats van proberen |
Welke stappen heeft SMED?
Shingo beschreef de methode in fasen. In de praktijk doorlopen de meeste teams ze zo:
- Leg de huidige omstelling vast. Film haar of noteer elke handeling met de tijd. Nog niets verbeteren.
- Scheid intern en extern werk. Markeer elke handeling als intern of extern en verplaats al het externe werk naar vóór de stop of na de herstart. Alleen deze stap levert vaak al merkbaar winst op, zonder investering.
- Zet intern om naar extern. Bekijk elke resterende interne handeling en vraag je af hoe die kan gebeuren terwijl de machine draait: voorverwarmen, voormonteren, een tussenmal gebruiken.
- Stroomlijn alles. Verkort wat overblijft: snelspanners in plaats van bouten, één sleutelmaat, parallel werken met twee mensen, standaard hoogtes, bijstellen vervangen door vaste referentieposities.
- Standaardiseer en herhaal. Leg de verbeterde methode vast als nieuwe standaard, train haar en meet opnieuw.
Die laatste stap wordt het vaakst overgeslagen. Daardoor verliest menige SMED-workshop na een paar maanden zijn effect.
Waarom is een vaste omstelinstructie de basis?
Een omstelling die elke operator op zijn eigen manier doet, heeft geen vaste duur. De ene ploeg haalt het gereedschap vooraf op, de volgende niet; de ene operator kent de instellingen uit zijn hoofd, een collega zoekt ze op in een oude spreadsheet. Zolang de methode per persoon verschilt, zegt een gemeten tijd meer over wie er dienst had dan over het proces. Daarom komt gestandaardiseerd werk vóór verbeteren: maak eerst de huidige beste manier de standaard en verbeter daarna de standaard.
Een uitgeschreven omstelinstructie borgt ook het resultaat van een SMED-traject. De verbeteringen zitten in de volgorde van de stappen, de voorbereidingschecklist en de instellingentabel. Staan die in de instructie, dan krijgt een nieuwe operator op dag één de verbeterde methode, in plaats van de oude gewoontes van een collega over te nemen.
Wat hoort er in een omstelinstructie?
Een goede omstelinstructie volgt de volgorde van het werk en zet elk onderdeel op de plek waar het nodig is:
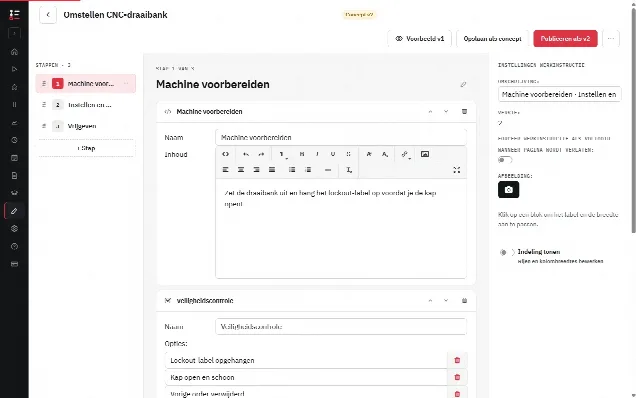
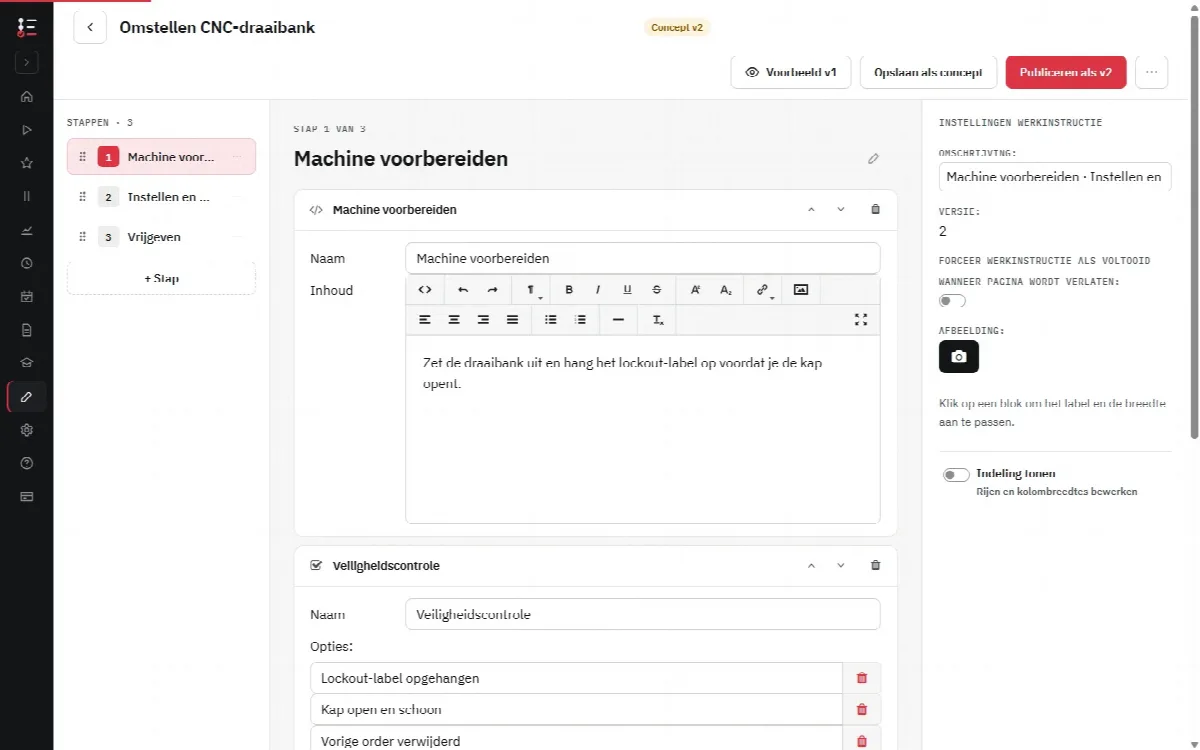
- Voorbereidingschecklist (extern). Gereedschap, matrijs of formaatdelen klaar, omstelset compleet, materiaal en verpakking klaargezet, orderpapieren aanwezig. Afgerond voordat de machine stopt.
- Gereedschap en hulpmiddelen. Welke sleutels, meetmiddelen en hijsmiddelen nodig zijn, het liefst met een foto van de complete set.
- Veiligheid en LOTO. Machine stoppen, energiebronnen afschakelen, slot en label plaatsen en controleren dat de machine veilig is voordat iemand erin grijpt. Zet dit als stap in de volgorde, niet als waarschuwing bovenaan.
- Demonteren en monteren. Eén handeling per stap, met foto's van de juiste positie en aanhaalmomenten waar die gelden.
- Instellingen per product als getallen. Temperaturen, drukken, snelheden, aanslagposities en formaatmaten per product, met eenheid en tolerantie, niet "instellen zoals altijd".
- Eerste-stukcontrole. Meet of beoordeel het eerste product tegen de specificatie en leg de waarden vast. Is het eerste product niet goed, dan staat in de instructie wat je doet.
- Vrijgave. Wie de lijn mag vrijgeven voor productie, en hoe dat wordt vastgelegd: een bevestiging of handtekening.
Het veiligheidsdeel verdient extra aandacht. De Europese richtlijn 2009/104/EG over het gebruik van arbeidsmiddelen verplicht werkgevers om arbeidsmiddelen veilig te houden tijdens het gebruik, en richtlijnen zoals HSG253 van de Britse HSE over het veilig afschakelen van installaties leggen uit hoe je energiebronnen scheidt voordat je aan een machine werkt. Een omstelling is precies het moment waarop mensen met hun handen in de machine zitten.
Hoe schrijf je een omstelinstructie?
1. Film de huidige omstelling van begin tot eind
Neem één complete omstelling door een ervaren operator op, van het laatste goede product tot het eerste goede product. Noteer elke handeling, de duur en of de machine op dat moment draaide of stilstond.
2. Markeer elke handeling als intern of extern
Loop de opname samen met de operators door en label elke handeling. Elke externe handeling die tijdens de stilstand gebeurde, gaat naar de voorbereidingschecklist, die je afwerkt voordat de machine stopt.
3. Maak de voorbereidingschecklist
Zet de externe handelingen in een korte checklist met één punt per regel: gereedschap klaar, set compleet, materiaal klaargezet, instellingen voor het volgende product bij de hand. Elk punt krijgt een vinkje, zodat de operator het bevestigt vóór de stop.
4. Schrijf de interne stappen in de juiste volgorde
Beschrijf het interne werk met één handeling per stap en begin met LOTO. Voeg een foto toe waar de juiste positie makkelijker te tonen dan te beschrijven is, en noteer aanhaalmomenten en referentieposities als getallen.
5. Voeg de instellingen per product toe als getallen
Verzamel de instellingen voor elk product in een tabel of als getalvelden, met eenheid en tolerantie. Laat de operator de werkelijke waarde invullen waar een afwijking tot afkeur leidt, zodat de registratie laat zien wat er is ingesteld.
6. Voeg de eerste-stukcontrole en de vrijgave toe
Sluit de instructie af met een meting of beoordeling van het eerste product en een vrijgave door een bevoegd persoon. Een verplicht getalveld voor de gemeten waarde en een handtekening maken de controle onmogelijk over te slaan.
7. Test de instructie met een andere operator
Laat een collega die niet heeft meegeschreven een omstelling uitvoeren met de instructie. Elke vraag is een ontbrekende stap of een onduidelijke waarde; los die op voordat je de eerste versie publiceert.
Hoe meet je de omsteltijd?
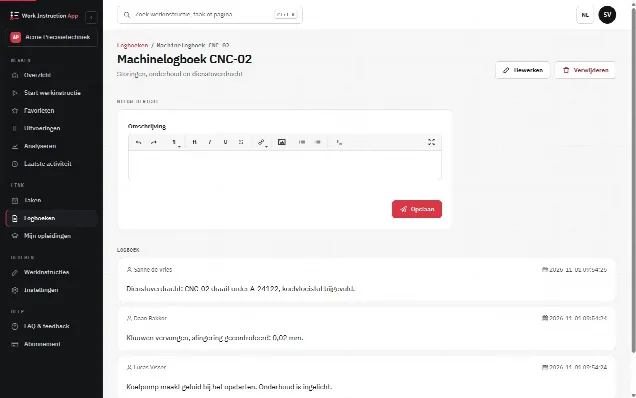
Om een omstelling te verbeteren heb je een nulmeting en een trend nodig, geen losse stopwatchmeting tijdens een workshop. Voer je de omstelinstructie digitaal uit, dan levert elke uitvoering vanzelf een meting op: de starttijd, de eindtijd en de duur, samen met de gebruiker en de versie van de instructie die is gevolgd.
Twee praktische punten maken die cijfers bruikbaar. Spreek eerst duidelijk af wanneer de operator de uitvoering start en afrondt, bijvoorbeeld starten bij de voorbereidingschecklist en afronden na de vrijgave. Vergelijk daarna uitvoeringen per productcombinatie en per versie, want een wissel van klein naar groot formaat duurt langer dan tussen twee vergelijkbare producten. Omsteltijd is één onderdeel van OEE, maar de duur van de uitvoeringen is op zichzelf geen OEE-berekening; daarvoor heb je ook beschikbaarheid, snelheid en kwaliteit uit je productiesysteem nodig.
Hoe blijf je de omstelling verbeteren?
SMED is geen eenmalig project. Elke verbetering (een snelspanner, vooringesteld gereedschap, een nieuwe volgorde) leidt tot een nieuwe versie van de instructie. Met versiebeheer zie je welke versie bij elke omstelling is gebruikt en vergelijk je de duur vóór en na een wijziging. Helpt een wijziging niet, dan weet je dat uit de data in plaats van uit meningen.
Maak het makkelijk voor operators om verbeteringen voor te stellen: zij zien elke dag welke stap wachttijd veroorzaakt. Beoordeel de instructie na elke belangrijke wijziging aan de machine of het productassortiment, en minimaal één keer per jaar.
In de praktijk met digitale werkinstructies
In de Work Instruction App bouw je de omstelinstructie op uit stappen met blokken: uitlegtekst en foto's voor de montagestappen, vinkjes voor de voorbereidingschecklist, getalvelden voor de instellingen en de eerste-stukmeting, en een handtekening voor de vrijgave. Blokken kun je verplicht maken, zodat een LOTO-bevestiging of een meetwaarde niet over te slaan is. Geef je een getalveld een minimum en een maximum, dan wordt een waarde daarbuiten gemarkeerd: de operator kan pas verder met Volgende of Afronden als hij is gecorrigeerd. Zet het bereik toch in de omschrijving van het veld en beschrijf in de instructie wat de operator doet om de waarde weer binnen het bereik te krijgen. Een QR-code of NFC-tag op de machine opent direct de juiste instructie.
Elke uitvoering legt de gebruiker, de start- en eindtijd, de duur, de versie en elk antwoord en elke foto vast. Afgeronde uitvoeringen filter je per werkinstructie, gebruiker en periode, zodat je de omsteltijden per instructie ziet. Een verbetering publiceren maakt een nieuwe versie; oudere versies blijven herleidbaar. Meer over het gebruik op de werkvloer lees je op de pagina over productie, en de algemene methode om stappen te schrijven staat in werkinstructie maken.