Kurz gesagt: SMED (Single-Minute Exchange of Die) ist eine Methode von Shigeo Shingo, die Rüstzeiten verkürzt, indem möglichst viel Arbeit erledigt wird, solange die Maschine noch läuft. Das funktioniert nur auf Basis einer standardisierten Rüstanweisung: eine feste Reihenfolge, der alle folgen, mit den Einstellungen je Produkt als Zahlen, einer Erstteilprüfung und einer Freigabe. Ohne diesen Standard lässt sich der Rüstvorgang nicht messen, und was Sie nicht messen, können Sie nicht verbessern.
Was ist SMED?
SMED steht für Single-Minute Exchange of Die, im Deutschen oft als Rüstzeitreduzierung oder Schnellrüsten bezeichnet. Shigeo Shingo entwickelte die Methode in seiner Arbeit mit japanischen Herstellern, darunter Toyota, und beschrieb sie in seinem Buch A Revolution in Manufacturing: The SMED System. "Single-minute" meint Minuten im einstelligen Bereich: ein Rüstvorgang von weniger als zehn Minuten. Dieses Ziel ist nicht immer erreichbar, aber die Denkweise gilt für jeden Wechsel, ob Stanzwerkzeug, Abfülllinie, Spritzgießform, Druckplatte oder Verpackungsformat.
Die Rüstzeit wird meist definiert als die Zeit vom letzten Gutteil des vorherigen Auftrags bis zum ersten Gutteil des nächsten Auftrags bei normaler Geschwindigkeit. Diese Definition ist wichtig: Sie schließt das Einstellen und die Probeteile nach dem Wiederanlauf ein, und genau dort geht oft die meiste Zeit verloren.
Was ist der Unterschied zwischen internem und externem Rüsten?
Der Kern von SMED ist die Trennung zweier Arten von Arbeit:
- Internes Rüsten ist nur bei stillstehender Maschine möglich: altes Werkzeug ausbauen, neues einbauen, Anschläge einstellen.
- Externes Rüsten ist möglich, während die Maschine noch den vorherigen Auftrag fertigt: Werkzeug holen, vorwärmen, Material bereitstellen, Unterlagen prüfen.
In vielen Betrieben wird externe Arbeit während des Stillstands erledigt, einfach weil niemand sie vorher geplant hat. Jemand geht erst zum Werkzeuglager, wenn die Maschine schon steht, oder sucht den passenden Schlüssel. Die Tabelle zeigt typische Beispiele.
| Tätigkeit | Oft erledigt als | Kann werden | Wie |
|---|---|---|---|
| Nächstes Werkzeug oder nächste Form holen | Intern | Extern | Werkzeug auf einem Wagen neben der Maschine, bevor der letzte Auftrag endet |
| Schlüssel, Schrauben und Spannmittel suchen | Intern | Extern | Fester Rüstsatz, abgehakt in der Vorbereitungscheckliste |
| Form oder Werkzeug vorwärmen | Intern | Extern | Vorwärmen an einer separaten Station, während die Maschine läuft |
| Material, Etiketten und Verpackung bereitstellen | Intern | Extern | Material an der Linie, gegen den Auftrag geprüft |
| Einstellungen für das neue Produkt nachschlagen | Intern | Extern | Einstellungen je Produkt als Zahlen in der Anweisung |
| Maschine sichern (Lockout-Tagout) | Intern | Intern | Bleibt intern; als Pflichtschritt anlegen und nie auslassen |
| Werkzeug aus- und einbauen | Intern | Intern, kürzer | Schnellspanner, Standardhöhen, Führungsstifte |
| Probelauf und Nachstellen | Intern | Intern, kürzer | Feste Referenzpositionen statt Ausprobieren |
Welche Schritte hat SMED?
Shingo beschrieb die Methode in Stufen. In der Praxis gehen die meisten Teams so vor:
- Den aktuellen Rüstvorgang erfassen. Filmen Sie ihn oder notieren Sie jede Handlung mit ihrer Zeit. Noch nichts verbessern.
- Interne und externe Arbeit trennen. Kennzeichnen Sie jede Handlung als intern oder extern und verlagern Sie alle externe Arbeit vor den Stopp oder nach den Wiederanlauf. Schon dieser Schritt bringt oft eine spürbare Verkürzung, ganz ohne Investition.
- Internes in Externes umwandeln. Prüfen Sie jede verbleibende interne Handlung: Wie ließe sie sich erledigen, während die Maschine läuft? Vorwärmen, vormontieren, eine Zwischenvorrichtung nutzen.
- Alles optimieren. Verkürzen Sie, was übrig bleibt: Schnellspanner statt Schrauben, eine Schlüsselgröße, paralleles Arbeiten zu zweit, Standardhöhen, Einstellen durch feste Referenzpositionen ersetzen.
- Standardisieren und wiederholen. Halten Sie die verbesserte Methode als neuen Standard fest, schulen Sie sie und messen Sie erneut.
Der letzte Schritt wird am häufigsten übersprungen. Deshalb verlieren viele SMED-Workshops nach einigen Monaten ihre Wirkung.
Warum ist eine standardisierte Rüstanweisung die Grundlage?
Ein Rüstvorgang, den jeder Mitarbeiter auf seine eigene Art erledigt, hat keine feste Dauer. Die eine Schicht holt das Werkzeug vorher, die nächste nicht; der eine kennt die Einstellungen auswendig, der Kollege sucht sie in einer alten Tabelle. Solange sich die Methode von Person zu Person unterscheidet, sagt eine gemessene Zeit mehr darüber aus, wer Schicht hatte, als über den Prozess. Deshalb kommt standardisierte Arbeit vor der Verbesserung: zuerst den heute besten Weg zum Standard machen, dann den Standard verbessern.
Eine schriftliche Rüstanweisung sichert auch das Ergebnis eines SMED-Projekts. Die Verbesserungen stecken in der Reihenfolge der Schritte, der Vorbereitungscheckliste und der Einstelltabelle. Stehen sie in der Anweisung, erhält ein neuer Mitarbeiter am ersten Tag die verbesserte Methode, statt die alten Gewohnheiten eines Kollegen zu übernehmen.
Was gehört in eine Rüstanweisung?
Eine gute Rüstanweisung folgt der Reihenfolge der Arbeit und setzt jeden Punkt dorthin, wo er gebraucht wird:
- Vorbereitungscheckliste (extern). Werkzeug, Form oder Formatteile bereit, Rüstsatz vollständig, Material und Verpackung bereitgestellt, Auftragsunterlagen vorhanden. Abgeschlossen, bevor die Maschine stoppt.
- Werkzeuge und Hilfsmittel. Welche Schlüssel, Messmittel und Hebezeuge nötig sind, am besten mit einem Foto des vollständigen Satzes.
- Sicherheit und Lockout-Tagout. Maschine stoppen, Energiequellen trennen, Schloss und Anhänger anbringen und prüfen, dass die Maschine sicher ist, bevor jemand hineingreift. Als Schritt in der Reihenfolge, nicht als Warnhinweis oben auf der Seite.
- Aus- und Einbau. Eine Handlung je Schritt, mit Fotos der richtigen Position und Anzugsmomenten, wo sie gelten.
- Einstellungen je Produkt als Zahlen. Temperaturen, Drücke, Geschwindigkeiten, Anschlagpositionen und Formatmaße je Produkt, mit Einheit und Toleranz, nicht "wie immer einstellen".
- Erstteilprüfung. Das erste Teil gegen die Spezifikation messen oder prüfen und die Werte festhalten. Ist das erste Teil nicht in Ordnung, sagt die Anweisung, was zu tun ist.
- Freigabe. Wer die Linie für die Produktion freigeben darf und wie das dokumentiert wird: eine Bestätigung oder Unterschrift.
Der Sicherheitsteil verdient besondere Aufmerksamkeit. Die europäische Richtlinie 2009/104/EG über die Benutzung von Arbeitsmitteln verpflichtet Arbeitgeber, Arbeitsmittel bei der Benutzung sicher zu halten, und Leitfäden wie HSG253 der britischen HSE zur sicheren Trennung von Anlagen erklären, wie Energiequellen vor Arbeiten an einer Maschine getrennt werden. Ein Rüstvorgang ist genau der Moment, in dem Menschen in die Maschine greifen.
Wie erstellen Sie eine Rüstanweisung?
1. Filmen Sie den aktuellen Rüstvorgang von Anfang bis Ende
Nehmen Sie einen vollständigen Rüstvorgang durch einen erfahrenen Mitarbeiter auf, vom letzten Gutteil bis zum ersten Gutteil. Notieren Sie jede Handlung, ihre Dauer und ob die Maschine in diesem Moment lief oder stand.
2. Kennzeichnen Sie jede Handlung als intern oder extern
Gehen Sie die Aufnahme mit den Mitarbeitern durch und ordnen Sie jede Handlung zu. Jede externe Handlung, die während des Stillstands erledigt wurde, kommt in die Vorbereitungscheckliste, die vor dem Stopp abgearbeitet wird.
3. Erstellen Sie die Vorbereitungscheckliste
Fassen Sie die externen Handlungen in einer kurzen Checkliste mit einem Punkt je Zeile zusammen: Werkzeug bereit, Satz vollständig, Material bereitgestellt, Einstellungen für das nächste Produkt zur Hand. Jeder Punkt erhält ein Häkchen, das der Mitarbeiter vor dem Stopp bestätigt.
4. Schreiben Sie die internen Schritte in der richtigen Reihenfolge
Beschreiben Sie die interne Arbeit mit einer Handlung je Schritt und beginnen Sie mit Lockout-Tagout. Fügen Sie ein Foto hinzu, wo die richtige Position leichter zu zeigen als zu beschreiben ist, und geben Sie Anzugsmomente und Referenzpositionen als Zahlen an.
5. Ergänzen Sie die Einstellungen je Produkt als Zahlen
Sammeln Sie die Einstellungen für jedes Produkt in einer Tabelle oder als Zahlenfelder, mit Einheit und Toleranz. Lassen Sie den Mitarbeiter den Istwert eintragen, wo eine Abweichung zu Ausschuss führt, damit die Aufzeichnung zeigt, was eingestellt wurde.
6. Ergänzen Sie Erstteilprüfung und Freigabe
Schließen Sie die Anweisung mit einer Messung oder Prüfung des ersten Teils und einer Freigabe durch eine befugte Person ab. Ein Pflicht-Zahlenfeld für den Messwert und eine Unterschrift sorgen dafür, dass die Prüfung nicht übersprungen werden kann.
7. Testen Sie die Anweisung mit einem anderen Mitarbeiter
Lassen Sie einen Kollegen, der nicht mitgeschrieben hat, einen Rüstvorgang mit der Anweisung durchführen. Jede Frage ist ein fehlender Schritt oder ein unklarer Wert; beheben Sie das, bevor Sie die erste Version veröffentlichen.
Wie messen Sie die Rüstzeit?
Um einen Rüstvorgang zu verbessern, brauchen Sie eine Ausgangsmessung und einen Verlauf, keine einzelne Stoppuhrmessung während eines Workshops. Wird die Rüstanweisung digital ausgeführt, liefert jede Durchführung die Messung mit: Startzeit, Endzeit und Dauer, zusammen mit dem Benutzer und der Version der Anweisung, die befolgt wurde.
Zwei praktische Punkte machen diese Zahlen aussagekräftig. Legen Sie erstens klar fest, wann der Mitarbeiter die Durchführung startet und abschließt, zum Beispiel Start bei der Vorbereitungscheckliste und Abschluss nach der Freigabe. Vergleichen Sie zweitens Durchführungen je Produktkombination und je Version, denn ein Wechsel von einem kleinen auf ein großes Format dauert länger als zwischen zwei ähnlichen Produkten. Die Rüstzeit ist ein Bestandteil der OEE, aber die Dauer der Durchführungen ist für sich keine OEE-Berechnung; dafür brauchen Sie zusätzlich Verfügbarkeit, Leistung und Qualität aus Ihrem Produktionssystem.
Wie verbessern Sie den Rüstvorgang dauerhaft?
SMED ist kein einmaliges Projekt. Jede Verbesserung (ein Schnellspanner, ein voreingestelltes Werkzeug, eine neue Reihenfolge) führt zu einer neuen Version der Anweisung. Mit Versionskontrolle sehen Sie, welche Version bei jedem Rüstvorgang verwendet wurde, und vergleichen die Dauer vor und nach einer Änderung. Hilft eine Änderung nicht, wissen Sie es aus den Daten statt aus Meinungen.
Machen Sie es den Mitarbeitern leicht, Verbesserungen vorzuschlagen: Sie sehen jeden Tag, welcher Schritt Wartezeit verursacht. Prüfen Sie die Anweisung nach jeder wesentlichen Änderung an der Maschine oder am Produktspektrum, mindestens aber einmal jährlich.
In der Praxis mit digitalen Arbeitsanweisungen
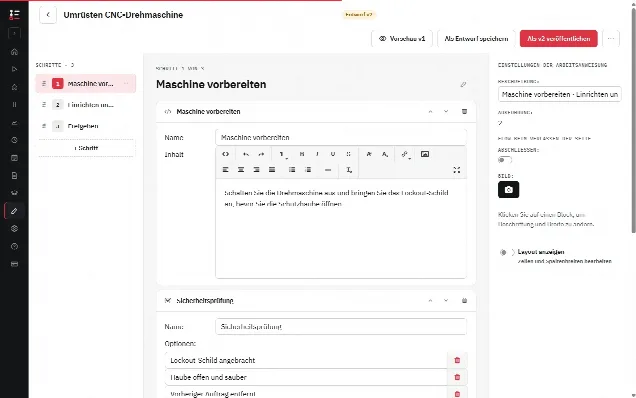
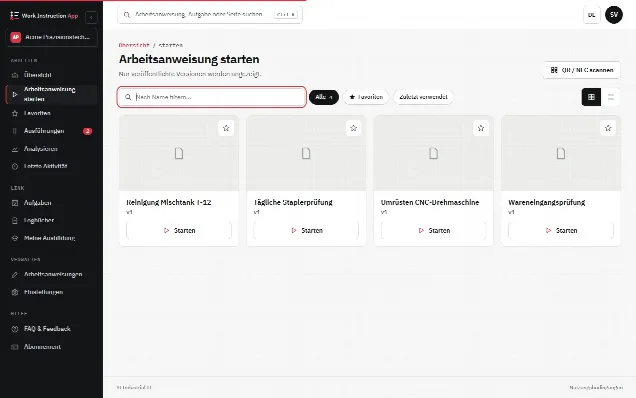
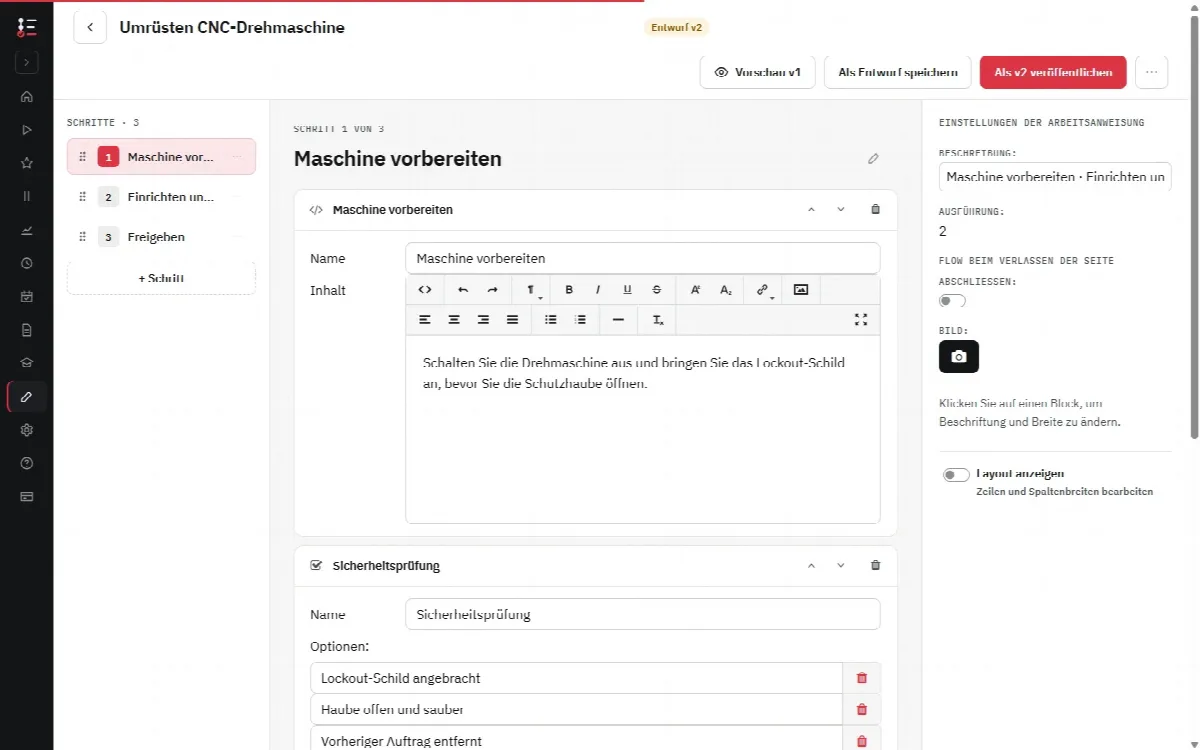
In der Work Instruction App bauen Sie die Rüstanweisung aus Schritten mit Blöcken auf: Erklärtext und Fotos für die Montageschritte, Kontrollkästchen für die Vorbereitungscheckliste, Zahlenfelder für die Einstellungen und die Erstteilmessung sowie eine Unterschrift für die Freigabe. Blöcke lassen sich als Pflichtfeld markieren, sodass eine Lockout-Bestätigung oder ein Messwert nicht übersprungen werden kann. Geben Sie einem Zahlenfeld ein Minimum und ein Maximum, wird ein Wert außerhalb des Bereichs markiert: Der Mitarbeiter kommt mit Weiter oder Abschließen erst weiter, wenn er korrigiert ist. Schreiben Sie den Bereich trotzdem in die Bezeichnung des Feldes und legen Sie in der Anweisung fest, was der Mitarbeiter tut, um den Wert wieder in den Bereich zu bringen. Ein QR-Code oder NFC-Tag an der Maschine öffnet direkt die richtige Anweisung.
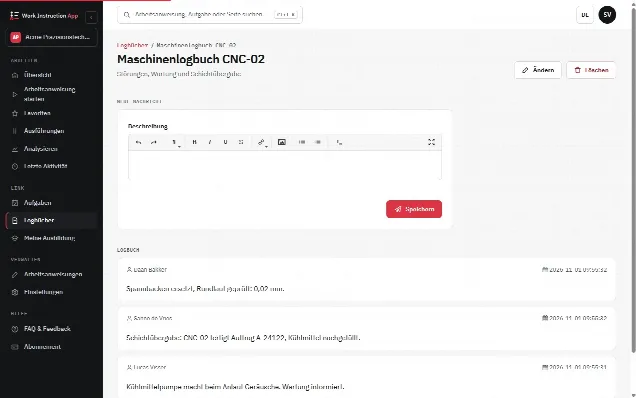
Jede Durchführung speichert Benutzer, Start- und Endzeit, Dauer, Version sowie jede Antwort und jedes Foto. Abgeschlossene Durchführungen lassen sich nach Arbeitsanweisung, Benutzer und Zeitraum filtern, so sehen Sie die Rüstzeiten je Anweisung. Eine Verbesserung zu veröffentlichen erzeugt eine neue Version; ältere Versionen bleiben nachvollziehbar. Mehr zum Einsatz in der Fertigung finden Sie auf der Seite Fertigung, die allgemeine Methode zum Schreiben von Schritten unter Arbeitsanweisung erstellen.