Kurz gesagt: Die autonome Instandhaltung ist die Säule des TPM (Total Productive Maintenance), in der Bediener die tägliche Pflege ihrer eigenen Maschine übernehmen. Ihr Kern ist die CIL-Routine: Reinigen, Inspizieren, Schmieren (Clean, Inspect, Lubricate). Ein guter CIL-Standard nennt jeden Punkt der Maschine mit Methode, Werkzeug, Zeit, Häufigkeit und einem klaren OK-Kriterium mit Referenzfoto. So arbeitet jeder Bediener dieselbe Runde ab, und jede Abweichung wird erfasst und bearbeitet.
Was ist autonome Instandhaltung?
In vielen Betrieben ist die Aufteilung einfach: Die Produktion fährt die Maschine, die Instandhaltung repariert sie, wenn sie ausfällt. Autonome Instandhaltung verschiebt diese Grenze. Der Bediener, der den ganzen Tag an der Maschine steht, wird für ihren Grundzustand verantwortlich: sie sauber halten, lose Schrauben, Leckagen, Geräusche und Verschleiß früh erkennen und die Stellen schmieren, die es brauchen. Die Instandhaltung behält die technischen Reparaturen und geplanten Überholungen und hat mehr Zeit dafür, weil die kleinen Dinge direkt an der Maschine erledigt werden.
Der Gedanke dahinter: Die meisten Ausfälle kündigen sich an. Schmutz verdeckt einen Riss, eine trockene Kette beginnt zu verschleißen, eine undichte Verschraubung verliert langsam Öl. Wer die Maschine von Hand reinigt, sieht und spürt diese Zeichen lange bevor daraus ein Stillstand wird. Reinigen ist deshalb keine Putzarbeit, sondern Inspektion.
Welche Schritte hat die autonome Instandhaltung?
In der TPM-Literatur wird die autonome Instandhaltung meist in sieben Schritten beschrieben. Sie müssen ihnen nicht starr folgen, aber sie zeigen, in welcher Reihenfolge ein Team in die Rolle hineinwächst:
- Grundreinigung: die Maschine innen und außen gründlich reinigen und jede gefundene Abweichung kennzeichnen.
- Verschmutzungsquellen und schwer zugängliche Stellen beseitigen: Leckagen und Verschüttungen an der Quelle stoppen und Stellen leichter reinigbar, prüfbar und schmierbar machen.
- Vorläufige Standards für Reinigen, Inspizieren und Schmieren erstellen: festlegen, was gemacht wird, wie, womit, wie lange es dauert und wie oft.
- Gesamtinspektion: Bediener in der Funktion der Maschine schulen (Antrieb, Pneumatik, Hydraulik, Schmierung, Elektrik), damit sie wissen, worauf sie achten müssen.
- Autonome Inspektion: Bediener führen die Inspektionsrunden selbst durch und verbessern die Standards.
- Standardisierung: den Ansatz auf den Arbeitsplatz um die Maschine ausweiten, etwa Werkzeuge, Material und Qualitätsprüfungen.
- Autonomes Management: das Team pflegt und verbessert seine Standards als Teil der täglichen Arbeit.
Die CIL-Routine entsteht in den Schritten 1 bis 3 und wird ab Schritt 5 tägliche Praxis. Der Rest dieses Leitfadens dreht sich um diese Routine.
Wie bauen Sie eine CIL-Routine auf?
1. Wählen Sie eine Maschine als Pilot
Beginnen Sie mit einer Maschine, die wichtig ist, deren kleine Probleme bekannt sind und deren Team es ausprobieren möchte. Ein Pilot an einer Maschine zeigt, was funktioniert, bevor Sie ausrollen, und liefert ein echtes Beispiel für andere Teams. Beziehen Sie von Anfang an die Bediener aller Schichten und eine Person aus der Instandhaltung ein.
2. Reinigen Sie die Maschine gründlich und kennzeichnen Sie Abweichungen
Führen Sie die Grundreinigung gemeinsam durch, mit sicher freigeschalteter Maschine. Jedes Mal, wenn jemand etwas findet (eine lose Abdeckung, ein Ölleck, eine fehlende Schraube, ein beschädigtes Kabel, eine verstopfte Schmierstelle), bekommt es ein Etikett und eine Zeile auf einer Liste. Diese Liste ist der erste Beweis, dass Reinigen Inspizieren ist, und der Ausgangspunkt für die Nachverfolgung weiter unten.
3. Beseitigen Sie Verschmutzungsquellen und schwer zugängliche Stellen
Fragen Sie bei jeder verschmutzten Stelle, woher der Schmutz kommt und ob er sich stoppen lässt: eine undichte Dichtung, verschüttetes Produkt, eine fehlende Abdeckung. Schauen Sie danach auf schwer zugängliche Stellen: Bekommt eine Abdeckung ein Sichtfenster, lässt sich eine Schmierstelle verlegen oder verlängern, passt ein Schauglas? Jede Verbesserung macht die tägliche Runde kürzer und zuverlässiger.
4. Legen Sie die CIL-Punkte an der Maschine fest
Gehen Sie um die Maschine und notieren Sie jede Stelle, die regelmäßig gereinigt, inspiziert oder geschmiert werden muss. Geben Sie jedem Punkt eine Nummer und markieren Sie ihn an der Maschine selbst, etwa mit einem nummerierten Schild oder einer Farbmarkierung an Schmierstellen. Eine Zeichnung oder ein Übersichtsfoto mit den Nummern hilft, jeden Punkt schnell zu finden.
5. Schreiben Sie den CIL-Standard für jeden Punkt
Legen Sie für jeden Punkt fest, was gemacht wird und wann es richtig ist. Ein vollständiger CIL-Standard enthält je Punkt:
- Punkt: Nummer und Name, mit der Lage an der Maschine.
- Aufgabe: Reinigen, Inspizieren, Schmieren oder eine Kombination.
- Methode: wie genau, in ein oder zwei kurzen Sätzen.
- Werkzeug und Material: Tuch, Bürste, Fettpresse, Art des Fetts oder Öls.
- Zeit: eine Richtzeit in Minuten.
- Häufigkeit: jede Schicht, täglich, wöchentlich oder monatlich.
- OK-Kriterium mit Referenzfoto: wie der richtige Zustand aussieht, zum Beispiel "Ölstand zwischen Min- und Max-Markierung", mit einem Foto genau davon.
- Sicherheitsbedingung: ob die Maschine zuerst gestoppt oder freigeschaltet werden muss.
Das Referenzfoto macht den Unterschied. "Kettenspannung OK" bedeutet für jeden Bediener etwas anderes; ein Foto einer richtig gespannten Kette mit markiertem zulässigem Durchhang nicht. Ansonsten gelten dieselben Prinzipien wie für jede gute Arbeitsanweisung: eine Handlung pro Schritt, konkrete Werte und Fotos aus Sicht des Bedieners. Unser Leitfaden Arbeitsanweisung erstellen geht ausführlich darauf ein.
6. Erstellen Sie die Checkliste und testen Sie sie mit den Bedienern
Machen Sie aus dem Standard eine Checkliste je Häufigkeit: eine kurze Runde pro Schicht oder Tag, eine längere pro Woche oder Monat. Lassen Sie einen Bediener, der nicht am Schreiben beteiligt war, die Runde durchführen, und beobachten Sie, wo er zögert. Passen Sie Text, Fotos und Reihenfolge an, bis die Runde ohne Rückfragen funktioniert.
7. Verfolgen Sie jede Abweichung nach
Erfassen Sie jede Abweichung aus einer Runde, legen Sie fest, wer sie behebt, und schließen Sie den Kreis. Bediener beheben selbst, was sie können (nachziehen, reinigen, nachfüllen); der Rest geht an die Instandhaltung. Weiter unten lesen Sie, wie daraus kein Stapel vergessener Zettel wird.
8. Überprüfen Sie den Standard regelmäßig
Schauen Sie sich nach einigen Wochen die Runden gemeinsam an. Welche Punkte zeigen nie etwas und können seltener geprüft werden? Welche finden immer wieder Probleme und brauchen eine Lösung der Ursache? Aktualisieren Sie Standard, Fotos und Checkliste und veröffentlichen Sie die neue Version, damit alle mit derselben arbeiten.
Wie sieht eine CIL-Checkliste aus?
Unten ein Beispiel für eine fiktive Verpackungsmaschine mit Förderband, Siegeleinheit und Pneumatikzylinder. Die Werte sind Beispiele; die echten Kriterien entnehmen Sie der Betriebsanleitung und erhalten Sie von Ihrer Instandhaltung.
| Nr. | Punkt | Aufgabe | Methode und Werkzeug | OK-Kriterium (mit Referenzfoto) | Zeit | Häufigkeit |
|---|---|---|---|---|---|---|
| 1 | Zuführband | Reinigen und inspizieren | Mit feuchtem Tuch abwischen, Maschine gestoppt | Keine Produktreste, keine Risse oder ausgefransten Kanten | 3 min | Jede Schicht |
| 2 | Siegelbacken | Reinigen | Rückstände mit Messingbürste entfernen, Backen kalt | Siegelfläche sauber und glatt | 4 min | Jede Schicht |
| 3 | Antriebskette | Inspizieren und schmieren | Spannung prüfen, Kettenöl mit Pinsel auftragen | Durchhang im markierten Bereich, Kette leicht geölt | 3 min | Wöchentlich |
| 4 | Ölstand Getriebe | Inspizieren | Schauglas ablesen | Stand zwischen Min und Max, keine Leckage darunter | 1 min | Täglich |
| 5 | Wartungseinheit Druckluft | Inspizieren | Manometer ablesen, Wasserabscheider prüfen | Druck im grünen Bereich, kein Wasser im Behälter | 1 min | Täglich |
| 6 | Lagergehäuse | Schmieren | Zwei Hübe der Fettpresse je Nippel, Fettsorte laut Schild | Frisches Fett an der Dichtung sichtbar, keine Überhitzung | 3 min | Monatlich |
| 7 | Schutzhauben und Abdeckungen | Inspizieren | Sichtprüfung und Handtest | Alle Schrauben vorhanden und fest, Verriegelung funktioniert | 2 min | Täglich |
Eine solche Tabelle eignet sich gut als Hauptstandard. In der Produktion wird eine lange Liste auf Papier aber oft erst am Ende der Runde in einem Zug abgehakt. Hier hilft eine digitale Checkliste.
Wie funktioniert autonome Instandhaltung digital?
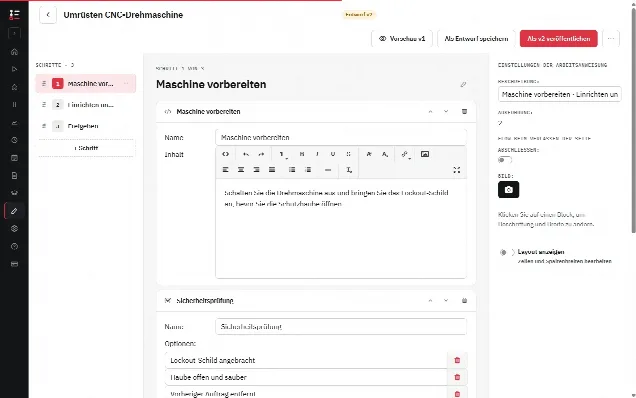
Eine digitale Arbeitsanweisung macht aus dem CIL-Standard eine geführte Runde, die der Bediener auf Smartphone oder Tablet an der Maschine abarbeitet. In der Work Instruction App sieht das so aus:
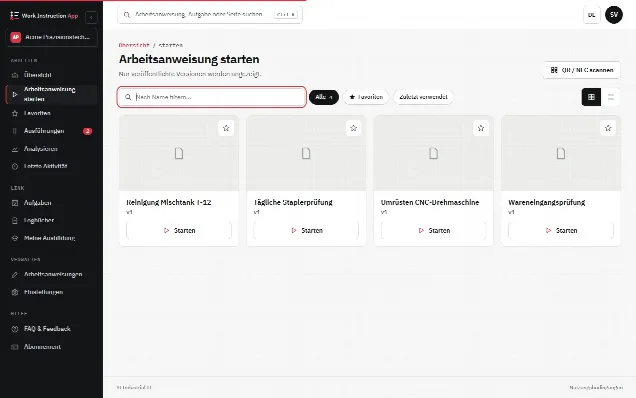
- Start an der Maschine. Ein QR-Code oder NFC-Tag an der Maschine öffnet direkt die richtige CIL-Runde: kein Suchen und keine Runde für die falsche Maschine. Siehe Arbeitsanweisungen mit NFC-Tags.
- Eine Seite je CIL-Punkt. Jede Seite zeigt den Punkt, die Methode und das Referenzfoto des richtigen Zustands, sodass der Bediener vergleicht, was er sieht, mit dem, was sein soll.
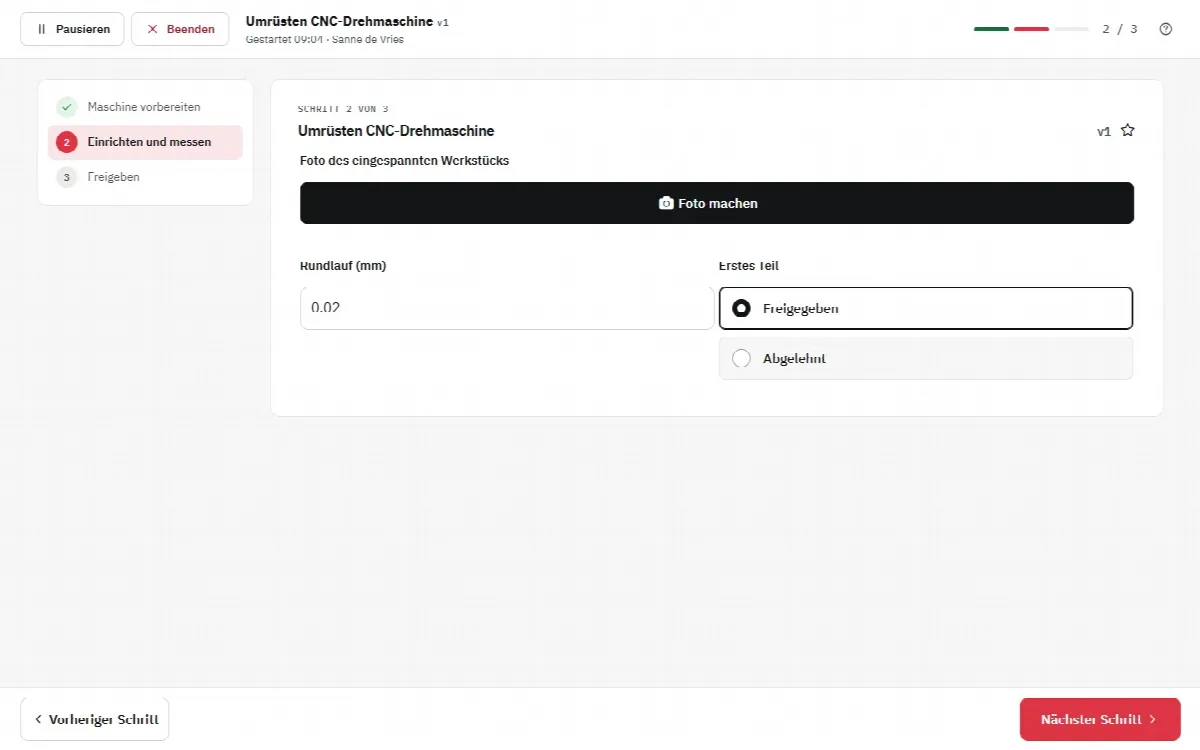
- Pflichtprüfungen. Ein Kontrollkästchen oder eine Auswahl "OK / nicht OK" je Punkt, als Pflichtfeld markiert, damit die Runde nicht mit übersprungenen Punkten abgeschlossen werden kann. Wo ein Wert zählt, etwa der Luftdruck, erfasst ein Zahlenfeld den Messwert.
- Foto von Abweichungen. Ist ein Punkt nicht OK, macht der Bediener ein Foto und schreibt eine kurze Beschreibung in ein Textfeld.
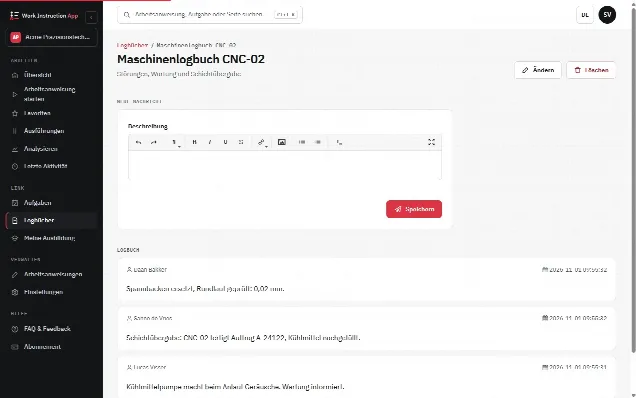
- Eintrag im Logbuch. Der Bediener schreibt eine Meldung zur Abweichung in das Logbuch dieser Maschine, wo Instandhaltung und nächste Schicht sie lesen und eigene Einträge ergänzen.
Jede abgeschlossene Runde wird mit Benutzer, Start- und Endzeit, Dauer, Version des Standards sowie jeder Antwort und jedem Foto gespeichert. Das ersetzt die Papierliste an der Maschine und ergibt eine Historie je Maschine, die Sie nach Zeitraum und Benutzer filtern. Mehr zum Warum lesen Sie in warum digitale Arbeitsanweisungen, oder sehen Sie sich die Seite zur digitalen Checkliste an.
Wie verfolgen Sie Abweichungen nach?
Autonome Instandhaltung funktioniert nicht mehr, sobald Bediener merken, dass ihre Meldungen versanden. Drei einfache Regeln halten den Kreis geschlossen:
- Jede Abweichung bekommt einen Verantwortlichen. Entweder behebt der Bediener sie sofort und vermerkt es, oder sie geht mit Foto und Beschreibung an die Instandhaltung.
- Offene Punkte täglich besprechen. Gehen Sie in der täglichen Schichtbesprechung die Logbucheinträge des Vortags durch und legen Sie für jeden fest, was passiert.
- Sichtbar abschließen. Ist ein Punkt behoben, vermerken Sie im Logbuch, was getan wurde. Der Bediener, der ihn gemeldet hat, sieht, dass es zählt.
Achten Sie auch auf Muster. Zeigt derselbe Punkt immer wieder dasselbe Problem, braucht der Standard oder die Maschine eine dauerhafte Lösung und keine weitere Meldung. Damit sind Sie zurück bei Schritt 3: Beseitigen Sie die Quelle.
Wo lohnt sich autonome Instandhaltung am meisten?
CIL-Routinen sind am wertvollsten an Maschinen, bei denen kleine Mängel schnell zu Stillständen oder Qualitätsproblemen führen: Verpackungslinien, Pressen, Spritzgießmaschinen, CNC-Maschinen, Abfülllinien. Sie helfen auch dort, wo mehrere Schichten eine Maschine teilen, weil Standard und Logbuch dafür sorgen, dass jede Schicht die Maschine gleich behandelt. Weitere Beispiele für die Produktion finden Sie auf der Seite Fertigung.
Fangen Sie klein an: eine Maschine, eine tägliche Runde mit fünf bis zehn Punkten, ein Referenzfoto je Punkt. Sobald Bediener sehen, dass ihre Meldungen bearbeitet werden, verbreitet sich die Routine von selbst.