Kurz gesagt: bei der Erststückprüfung (First Article Inspection, FAI), auch Erstteilfreigabe genannt, wird das erste Teil nach einer Umrüstung oder einem neuen Auftrag gegen die Zeichnung geprüft, bevor der Rest der Serie gefertigt wird. Der Einrichter fertigt ein Teil unter normalen Bedingungen, eine zweite Person prüft Maße, Aussehen, Material und Dokumente, dokumentiert die Ergebnisse und gibt frei oder lehnt ab. Erst nach der Freigabe läuft die Serie, so kostet ein Rüstfehler ein Teil statt eines ganzen Auftrags.
Was ist eine Erststückprüfung?
Eine Erststückprüfung ist der dokumentierte Nachweis, dass der Fertigungsprozess, so wie er gerade eingerichtet ist, Teile herstellt, die alle Anforderungen erfüllen. Sie ist keine Stichprobe während der Serie: sie findet einmal statt, am Anfang, und ist das Tor zwischen Rüsten und Serienfertigung.
In der Praxis gibt es zwei Varianten:
- Vollständige FAI oder Erstmusterprüfung bei einem neuen Teil, einer neuen Zeichnungsrevision oder einem neuen Prozess. Jedes Merkmal der Zeichnung wird gemessen und dokumentiert, zusammen mit Materialzeugnissen und Prozessdokumenten.
- Erstteilfreigabe nach jeder Umrüstung, jedem Werkzeugwechsel oder Neustart bei einem bekannten Teil. Geprüft werden nur die Merkmale, die das Rüsten beeinflussen kann, nach einer festen Liste.
In der Luftfahrt beschreibt die Norm SAE AS9102 die vollständige Variante und legt fest, was ein First Article Inspection Report enthalten muss. Der Bericht besteht aus drei Formblättern: Nachweis zum Teil (welches Teil, welche Revision, welche Unterbaugruppen), zum Produkt (Werkstoffe, spezielle Prozesse, Funktionsprüfungen) und zu den Merkmalen (jede Anforderung der Zeichnung mit ihrem Messergebnis). Auch außerhalb der Luftfahrt ist dieser Aufbau ein gutes Modell: wissen, welches Teil geprüft wird, wissen, woraus es besteht, und jedes Merkmal nachweisen. In der Automobilindustrie ist für Lieferanten der Erstmusterprüfbericht (EMPB) nach VDA Band 2 verbreitet, der einen ähnlichen Zweck erfüllt.
Wann ist eine Erststückprüfung erforderlich?
Die genauen Anlässe legt Ihr Kunde oder Ihr Qualitätsmanagementsystem fest. Üblich sind:
- ein neues Teil oder eine neue Revision der Zeichnung;
- eine neue oder andere Maschine, Vorrichtung, Form oder ein neues Werkzeug;
- eine Änderung von Werkstoff, Lieferant oder Prozess (zum Beispiel eine andere Wärmebehandlung);
- ein Produktionsstillstand, der länger als ein vereinbarter Zeitraum dauert;
- jede Umrüstung, bei der die Einstellung Maße oder Aussehen beeinflusst.
Schreiben Sie die Anlässe in die Rüstanweisung, damit der Mitarbeiter nicht selbst entscheiden muss, ob eine Prüfung nötig ist. Je weniger Spielraum für Interpretation, desto weniger Serien starten ohne Prüfung.
Was wird am Erstteil geprüft?
Eine vollständige Erststückprüfung umfasst vier Bereiche. Eine Erstteilfreigabe nach einer Umrüstung nutzt eine Auswahl aus derselben Liste.
- Maße. Alle Merkmale der Zeichnung bei einer vollständigen FAI, oder die vom Rüsten beeinflussbaren Merkmale bei einer Erstteilfreigabe. Jeder Wert wird gemessen und mit Nennmaß und Toleranz verglichen. Nummerieren Sie die Merkmale auf der Zeichnung (eine "Ballon-Zeichnung"), damit jede Messung einen eindeutigen Bezug hat.
- Sichtprüfung. Oberfläche, Grat, Kratzer, Farbe, Kennzeichnung und Etiketten, verglichen mit einem Referenzfoto oder Grenzmuster.
- Material. Der richtige Werkstoff und die richtige Charge, passend zum Zeugnis, und wo relevant die richtige Härte oder Beschichtung.
- Dokumente. Die richtige Zeichnungsrevision, der richtige Auftrag, das Rüstblatt, kalibrierte Prüfmittel und bei einer vollständigen FAI die Nachweise spezieller Prozesse.
Wer gibt das Erstteil frei?
Wer die Maschine eingerichtet hat, sollte sein eigenes Erstteil nicht freigeben. Unter Zeitdruck akzeptiert jeder schneller einen Wert, der "fast" in der Toleranz liegt. Arbeiten Sie nach dem Vier-Augen-Prinzip: der Einrichter fertigt und misst, ein Qualitätsprüfer, Teamleiter oder zweiter qualifizierter Mitarbeiter prüft und gibt frei. Legen Sie in Ihrem Verfahren fest, wer welche Teile freigeben darf, und halten Sie diese Liste aktuell. Eine Qualifikationsmatrix zeigt auf einen Blick, wer die Schulung dafür abgeschlossen hat.
Die Freigabe ist eine Entscheidung mit drei möglichen Ergebnissen: freigegeben, freigegeben mit Bemerkung (etwa ein Wert nahe der Grenze, der während der Serie beobachtet wird) oder abgelehnt. Eine Ablehnung bedeutet: Einstellung korrigieren, neues Erstteil fertigen und die Prüfung wiederholen.
Wie sieht ein FAI-Protokoll aus?
Welches Formular Sie auch nutzen, das Protokoll muss zeigen, welches Teil mit welcher Zeichnungsrevision geprüft wurde, welche Werte gemessen wurden und wer entschieden hat. Ein Beispiel für eine gedrehte Welle nach einer Umrüstung:
| Feld | Beispiel |
|---|---|
| Teilenummer und Revision | Welle 4711, Zeichnung Revision C |
| Auftrag und Losgröße | Auftrag 25-1032, Los von 400 Teilen |
| Maschine und Anlass | Drehmaschine 2, Umrüstung von Teil 4690 |
| Merkmal 1: Außendurchmesser | Nennmaß 20,00 mm, Toleranz -0,02/0,00 mm, gemessen 19,99 mm, i.O. |
| Merkmal 2: Länge | Nennmaß 85,0 mm, Toleranz ±0,1 mm, gemessen 85,04 mm, i.O. |
| Merkmal 3: Fase | 0,5 x 45°, mit Lehre geprüft, i.O. |
| Sichtprüfung | Gratfrei, Oberfläche wie Referenzfoto, i.O. |
| Material | Stahlcharge 8812, stimmt mit Zeugnis überein, i.O. |
| Prüfmittel | Bügelmessschraube M-14, kalibriert bis 2027-03 |
| Einrichter | Name, Datum und Uhrzeit |
| Entscheidung | Freigegeben durch Qualitätsprüfer (Name), mit Unterschrift, Datum und Uhrzeit |
Bewahren Sie das Protokoll beim Auftrag auf. Kommt Monate später eine Reklamation, belegt es, dass das Erstteil der Zeichnung entsprach und wer es freigegeben hat: genau der Nachweis, den ein Auditor sehen will.
Wie führen Sie eine Erststückprüfung Schritt für Schritt durch?
1. Anlass prüfen und Dokumente bereitlegen
Bestätigen Sie, dass eine Prüfung erforderlich ist, und legen Sie die aktuelle Zeichnungsrevision, den Auftrag und das Rüstblatt bereit. Viele Fehler beginnen mit einer alten Zeichnung, prüfen Sie die Revision also, bevor etwas gefertigt wird.
2. Maschine einrichten und das Erstteil fertigen
Richten Sie nach der Rüstanweisung ein und fertigen Sie das Erstteil unter normalen Produktionsbedingungen. Ein Teil, das mit geringerer Geschwindigkeit oder mit zusätzlichen manuellen Korrekturen entstanden ist, steht nicht für die Serie.
3. Material und Prüfmittel kontrollieren
Gleichen Sie die Materialcharge mit dem Zeugnis ab und prüfen Sie, ob die Prüfmittel vom richtigen Typ und innerhalb ihres Kalibrierdatums sind. Eine Messung mit einem nicht kalibrierten Prüfmittel beweist nichts.
4. Jedes geforderte Merkmal messen
Messen Sie die Merkmale der Liste und dokumentieren Sie jeden Wert mit seiner Merkmalsnummer. Tragen Sie den tatsächlichen Wert ein, nicht nur "i.O.": ein Wert nahe der Toleranzgrenze ist eine Information für die Serie.
5. Das Teil einer Sichtprüfung unterziehen
Vergleichen Sie Oberfläche, Kanten, Kennzeichnung und Etiketten mit dem Referenzfoto oder Grenzmuster. Fotografieren Sie das Erstteil als Nachweis.
6. Eine zweite Person entscheiden lassen
Der Freigebende bewertet Messwerte, Foto und Dokumente und entscheidet: freigegeben, freigegeben mit Bemerkung oder abgelehnt. Die Entscheidung wird mit Name, Datum und Unterschrift festgehalten.
7. Serie freigeben oder die Einstellung korrigieren
Geben Sie die Serie erst nach der Freigabe frei. Nach einer Ablehnung dokumentieren Sie die Ursache, korrigieren die Einstellung und beginnen mit einem neuen Erstteil wieder bei Schritt 2.
Wie wird die Erststückprüfung digital?
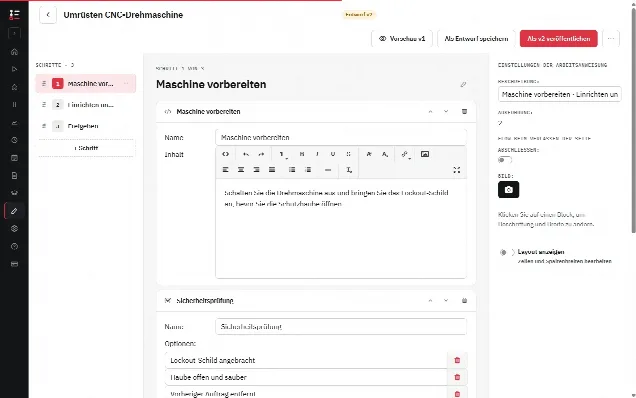
Auf Papier lässt sich das FAI-Formular leicht überspringen oder nachträglich ausfüllen. Als digitales Formular in der Rüstanweisung wird die Prüfung zu einem Schritt, an dem der Mitarbeiter nicht vorbeikommt. Ein praktischer Aufbau:
- Zeichnung als PDF-Schritt. Die aktuelle Zeichnungsrevision ist Teil der Anweisung, so misst der Mitarbeiter gegen die richtige Fassung.
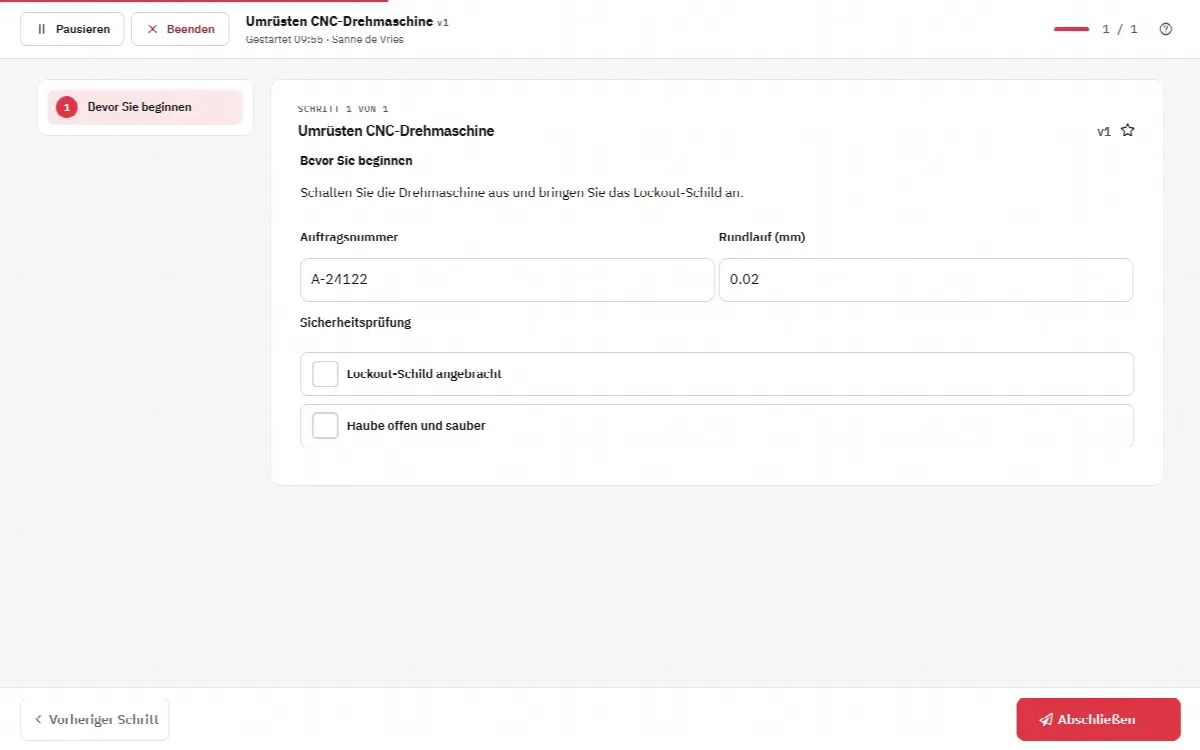
- Zahlen-Schritte mit Minimum und Maximum. Ein Zahlen-Schritt je Merkmal, beschriftet etwa mit "Außendurchmesser, 20,00 mm (-0,02/0,00)", mit 19,98 als Minimum und 20,00 als Maximum. Der Mitarbeiter trägt den gemessenen Wert ein; ein Wert außerhalb der Toleranz wird markiert, und Weiter funktioniert erst, wenn ein Wert innerhalb der Toleranz eingetragen ist, also korrigiert der Einrichter die Einstellung und misst ein neues Teil. Lassen Sie einen abgelehnten Wert und seine Ursache in einem Textfeld notieren, damit die Ablehnung dokumentiert bleibt.
- Foto des Teils. Ein Foto-Schritt, in dem der Mitarbeiter das Erstteil fotografiert, neben einem Referenzbild des richtigen Ergebnisses.
- Optionsfeld freigegeben oder abgelehnt. Der Freigebende wählt freigegeben, freigegeben mit Bemerkung oder abgelehnt, mit einem Textfeld für Bemerkung oder Ursache.
- Freigabe durch eine zweite Person. Eine Ausführung gehört dem Benutzer, der sie gestartet hat, meist dem Einrichter. Aktivieren Sie Freigabe erforderlich an der Arbeitsanweisung: Die abgeschlossene Ausführung wartet dann, bis ein Manage-Benutzer, der nicht der Einrichter ist, sie freigibt oder ablehnt, bestätigt mit seinem eigenen Passwort. Eine Ablehnung braucht eine Begründung und setzt die Ausführung an den Einrichter zurück, der eine E-Mail erhält. Steht der Freigebende ohnehin an der Maschine, funktionieren auch ein Textfeld für seinen Namen und ein Unterschrift-Schritt auf demselben Gerät; diese Unterschrift wird als gezeichnetes Bild gespeichert, nicht als qualifizierte elektronische Signatur.
- Pflichtschritte. Markieren Sie jede Messung, das Foto, die Entscheidung und die Unterschrift als Pflicht. Die Ausführung lässt sich dann nicht mit einem fehlenden Wert abschließen.
- Freigabe als Arbeitsschritt. Setzen Sie die Freigabe der Serie als Schritt nach der Prüfung, damit die Fertigung erst beginnt, wenn die Prüfung vollständig ist.
In der Praxis mit digitalen Arbeitsanweisungen
In der Work Instruction App ergänzen Sie die Rüstanweisung im Browser-Editor um die Erststückprüfung mit den oben genannten Schritten und veröffentlichen sie. Der Mitarbeiter öffnet die Anweisung, indem er den QR-Code oder NFC-Tag an der Maschine scannt, und kann den Barcode auf dem Auftrag scannen, um festzuhalten, zu welchem Auftrag die Prüfung gehört. Mit dem Schritt "andere Arbeitsanweisung starten" ganz am Ende geht es nach der Freigabe aus der Rüstanweisung direkt weiter zur Fertigungsanweisung.
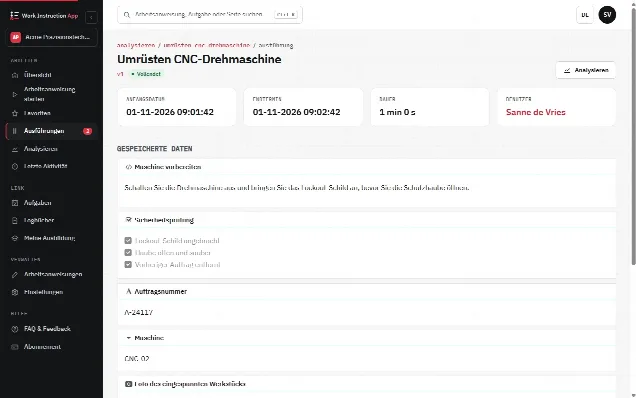
Jede Ausführung speichert, wer sie durchgeführt hat, Start- und Endzeit, die Version der Anweisung sowie jeden Wert, jedes Foto und jede Unterschrift. In der Liste der abgeschlossenen Ausführungen filtern Sie nach Arbeitsanweisung, Benutzer und Zeitraum, so finden Sie die Erststückprüfungen eines Teils oder einer Maschine schnell wieder. Ändert sich die Zeichnung, veröffentlichen Sie eine neue Version der Anweisung mit neuer PDF und neuen Toleranzen; frühere Ausführungen bleiben mit der Version verknüpft, die sie verwendet haben. Diese Rückverfolgbarkeit unterstützt, was ISO 9001 an beherrschter Produktion und aufbewahrten Aufzeichnungen verlangt.
Wie Sie eine gut befolgbare Rüstanweisung schreiben, lesen Sie unter Arbeitsanweisung erstellen; die Rolle fester Abläufe in der Fertigung insgesamt beschreibt die Seite Arbeitsanweisungen in der Fertigung.
Typische Fehler bei der Erststückprüfung
- Gegen eine alte Zeichnung messen. Prüfen Sie immer zuerst die Revision; eine digitale Anweisung mit enthaltener Zeichnung beseitigt dieses Risiko.
- "i.O." statt des Werts eintragen. Ohne den Wert erkennt niemand einen Trend zur Toleranzgrenze.
- Selbstfreigabe. Gibt der Einrichter sein eigenes Teil frei, entfällt die zweite Prüfung, für die die Erststückprüfung gedacht ist.
- Serie vor der Freigabe starten. Teile, die während des Wartens auf den Prüfer entstehen, sind gefährdet, wenn das Erstteil abgelehnt wird.
- Ablehnungen nicht dokumentieren. Ablehnungen zeigen, welche Rüstvorgänge oder Werkzeuge Aufmerksamkeit brauchen; ohne Aufzeichnung kehrt dasselbe Problem zurück.